


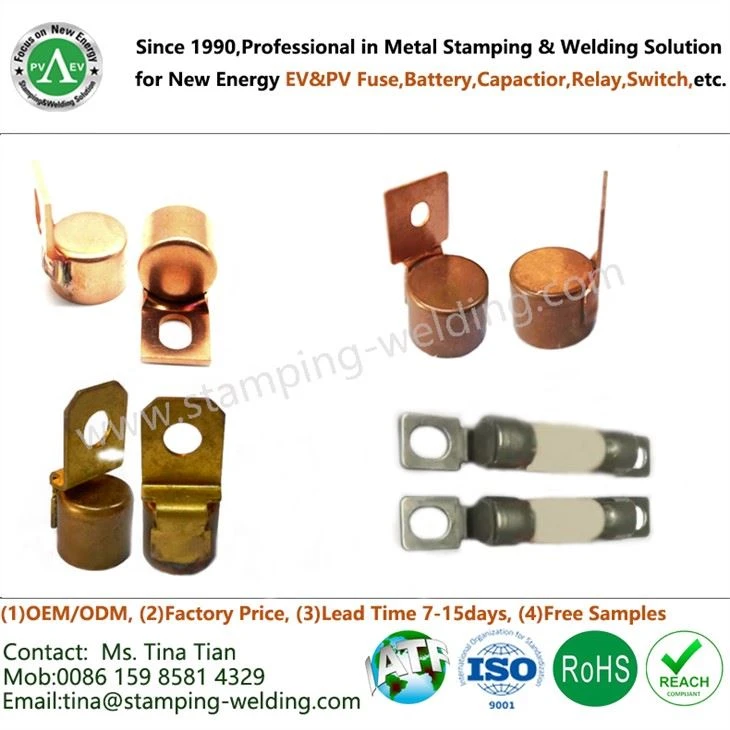

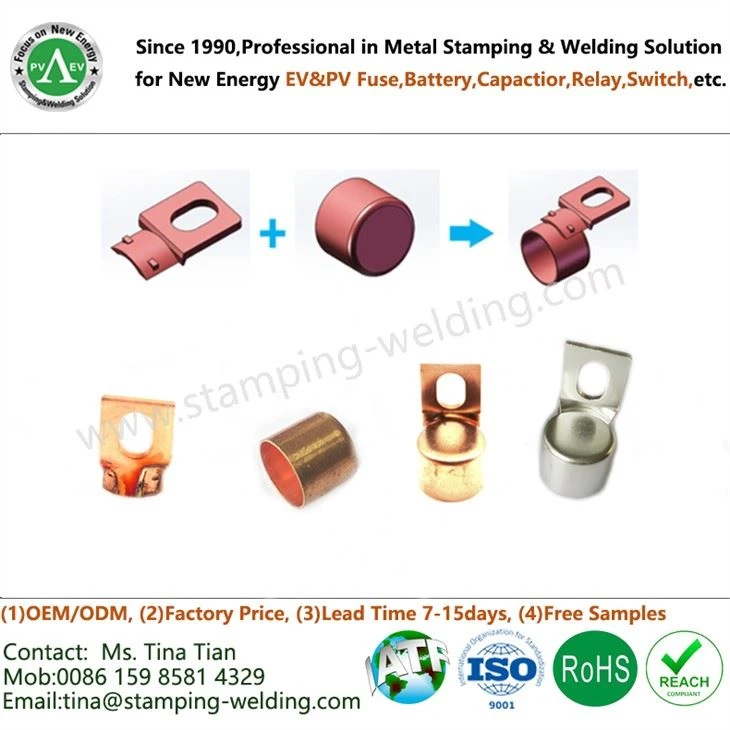

Các thành phần hàn điện trở nắp cuối bằng kim loại đồng cho cầu chì
Số mô hình: ASWT-F501
Chất liệu: Đồng
Ứng dụng: Liên kết cầu chì EV/PV/NH
Moq: 1000 chiếc
- Giao hàng nhanh
- Đảm bảo chất lượng
- Dịch vụ khách hàng 24/7
Giơi thiệu sản phẩm

Sự khác biệt giữa hàn điện trở và hàn điện trở cho Nắp tiếp điểm cầu chì là gì?
Làm thế nào để làm sạch sau hàn cho hàn điện trở?
Hàn điện trở của nắp tiếp điểm cầu chì dùng để chỉ phương pháp sử dụng dòng điện qua mối hàn và nhiệt điện trở sinh ra tại điểm tiếp xúc làm nguồn nhiệt để làm nóng cục bộ mối hàn, đồng thời tạo áp lực cho phương pháp hàn. Khi hàn Nắp dao tiếp xúc cầu chì, không cần kim loại phụ, năng suất cao, biến dạng mối hàn nhỏ và tự động hóa dễ dàng.
1. Sự khác biệt giữa hàn điện trở và hàn điện trở cho Cap đồng và Dao cầu chì
Hàn điện trở Copper Cap and Fuse End Tag là phương pháp tạo áp lực qua các điện cực sau khi kết hợp các phôi Cap Copper và Fuse Link Contact, đồng thời sử dụng dòng điện qua bề mặt tiếp xúc của mối nối và nhiệt điện trở sinh ra ở vùng lân cận để hàn. Hàn điện trở Copper Cap and Fuse Terminal là phương pháp sử dụng dòng điện chạy qua bề mặt tiếp xúc và các vùng lân cận của phôi để nung nóng đến trạng thái nóng chảy hoặc dẻo để tạo thành liên kết kim loại. Có bốn phương pháp hàn điện trở chính là hàn điểm, hàn đường may, hàn chiếu và hàn đối đầu.
Đầu nối đầu nối và đầu nối cầu chì hàn đồng là sử dụng vật liệu kim loại có điểm nóng chảy thấp hơn kim loại cơ bản làm vật hàn, làm nóng mối hàn và vật hàn đến nhiệt độ cao hơn điểm nóng chảy của vật hàn và thấp hơn nhiệt độ nóng chảy của kim loại cơ bản Đồng đầu tròn và tiếp điểm liên kết cầu chì, đồng thời sử dụng chất hàn lỏng để làm ướt kim loại cơ bản để lấp đầy khe hở mối nối và Phương pháp A để kết nối các mối hàn bằng cách khuếch tán xen kẽ với kim loại cơ bản. Biến dạng hàn nhỏ, mối nối mịn và đẹp, thích hợp cho hàn chính xác. Trước khi hàn nắp ngoài và các đầu cực cầu chì ô tô, phôi phải được xử lý cẩn thận và làm sạch nghiêm ngặt để loại bỏ vết dầu và màng oxit quá dày để đảm bảo khe hở lắp ráp giao diện. Khoảng cách thường được yêu cầu phải nằm trong khoảng từ {{0}},01 đến 0,1 mm.
2. Làm thế nào để thực hiện vệ sinh sau hàn đối với Đầu đồng hàn điện trở và Đầu lưỡi cầu chì?
Hầu hết cặn từ thông có tác dụng ăn mòn các mối nối hàn, đồng thời cản trở việc kiểm tra các mối hàn. Nắp đầu kim loại đồng và tiếp điểm liên kết cầu chì, và thường cần phải được làm sạch. Dư lượng hoạt chất có chứa nhựa thông có thể được loại bỏ bằng các dung môi hữu cơ như isopropanol, rượu và trichloroethylene. Chất trợ dung bao gồm axit hữu cơ và muối thường hòa tan trong nước và có thể được rửa sạch bằng nước nóng. Chất trợ dung mềm bao gồm các axit vô cơ hòa tan trong nước và do đó có thể được rửa sạch bằng nước nóng. Chất trợ dung chứa kim loại kiềm và clorua kim loại kiềm thổ (như kẽm clorua) có thể được rửa bằng dung dịch axit clohydric 2%. Dư lượng borax và axit boric được sử dụng để hàn Đầu nối đầu đồng và đầu nối cầu chì về cơ bản không hòa tan trong nước và khó loại bỏ. Nói chung, phun cát được sử dụng để loại bỏ chúng. Một phương pháp tốt hơn là đặt các đầu nối bằng đồng và cầu chì của phôi đã được hàn đồng vào nước ở trạng thái nóng, để cặn từ thông bị nứt và dễ dàng loại bỏ. Dư lượng của hàn đồng Cap và chất trợ hàn loại L có chứa kali fluoroborat hoặc kali florua (chẳng hạn như chất 102) có thể được loại bỏ bằng cách đun sôi hoặc trong nước nóng axit xitric 10%.

Hiệu suất hàn của các bộ phận dập đồng Cầu chì nắp cuối và tiếp điểm
1. Độ dẫn nhiệt mạnh, Nắp dao tiếp xúc bằng đồng cầu chì có độ dẫn nhiệt cao và cần nguồn nhiệt công suất cao; làm nóng trước mối hàn có thể được sử dụng để hàn Nắp cuối và Tiếp điểm.
2. Độ lưu động lớn, chất lỏng đồng nóng chảy có độ lưu động tốt và chỉ có thể hàn ở vị trí hàn phẳng. Nếu hàn giáp mép một phía được thực hiện ở vị trí không gian thì phải thêm tấm lót để đảm bảo độ xuyên thấu và tạo hình tốt.
3. Độ giãn nở nhiệt và co nguội lớn, hệ số giãn nở tuyến tính của các bộ phận hàn đầu đồng và hàn tiếp xúc lớn, hiện tượng giãn nở nhiệt và co nguội trong quá trình hàn đặc biệt rõ ràng nên biến dạng sau khi hàn là lớn.
4. Quá trình oxy hóa, đồng của Mối hàn Design dễ bị oxy hóa ở trạng thái lỏng tạo thành oxit dạng đồng, hòa tan trong chất lỏng đồng. Trong quá trình kết tinh, một eutectic có nhiệt độ nóng chảy thấp hơn được hình thành, tồn tại trên ranh giới hạt của End Cap và Terminal đồng, làm giảm độ dẻo và dễ gây ra các vết nứt.
5. Khí khổng, độ hòa tan của hydro trong đồng lỏng rất lớn; sau khi đông đặc, độ hòa tan lại giảm. Trong quá trình hàn Nắp ngoài và Tiếp điểm, đường hàn nguội đi rất nhanh, lượng hydro dư thừa không có thời gian thoát ra ngoài nên hình thành các lỗ hydro. Ngoài ra, oxit dạng đồng ở nhiệt độ cao phản ứng với hydro và carbon monoxide để tạo ra hơi nước và carbon dioxide. Nếu chúng không thể thoát ra hoàn toàn trước khi đông đặc thì các lỗ rỗng cũng sẽ được hình thành.


Chú phổ biến: Các thành phần hàn nắp kết thúc bằng kim loại đồng cho cầu chì, Trung Quốc, nhà sản xuất, nhà cung cấp, nhà máy
Miễn phí
Miễn phí


